

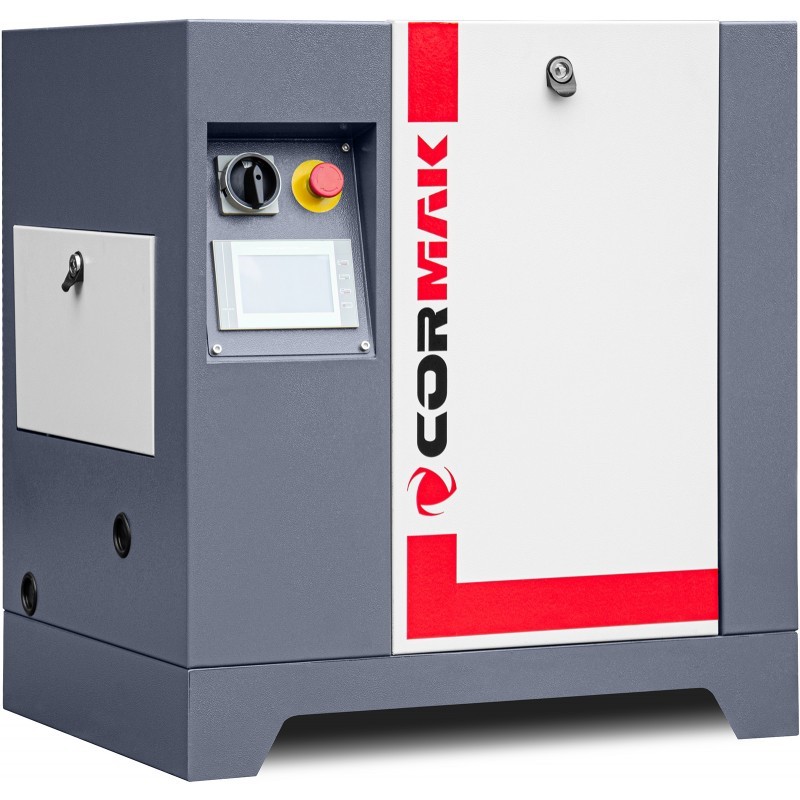
Die Auswahl eines Schraubenkompressors für einen Faserlaser beeinflusst die Schnittqualität, die Prozessstabilität und die laufenden Betriebskosten. Druckluft wird sowohl für pneumatische Komponenten als auch als Schneidhilfsgas genutzt. Entscheidend sind die richtige Förderleistung beim benötigten Druck sowie eine wirksame Trocknung und Filtration.
Die Auswahl eines Schraubenkompressors für einen Faserlaser beeinflusst unmittelbar die Schnittstabilität, die Kantenqualität und die Betriebskosten der gesamten Anlage. In vielen Betrieben dient Druckluft nicht nur zur Versorgung pneumatischer Komponenten, sondern auch als Schneidhilfsgas. Deshalb gehört eine passend ausgelegte Druckluftversorgung zur wesentlichen Ausstattung beim Einsatz von Lasertechnik.
Moderne Faserlaser ermöglichen das schnelle und präzise Schneiden von Blechen und Profilen, benötigen aber eine zuverlässige Luftversorgung mit geeignetem Druck, ausreichender Förderleistung und hoher Luftqualität. Ein zu kleiner Kompressor führt zu Druckabfällen, schlechteren Schnittkanten, mehr Grat und möglichen Stillständen. Eine überdimensionierte Anlage kann hingegen unnötig viel Energie verbrauchen, insbesondere wenn sie nicht zum tatsächlichen Lastprofil passt. Beispiele für die Anwendungen finden sich unter Laser- und Plasmatechnik.
Wofür benötigt ein Faserlaser Druckluft?
In Lasermaschinen kann Druckluft mehrere Aufgaben übernehmen. Sie versorgt pneumatische Bauteile, unterstützt das Freiblasen des Systems, hilft beim Schutz des Schneidkopfs und kann als Hilfsgas beim Schneidprozess dienen. Der größte Bedarf entsteht, wenn Druckluft direkt zum Schneiden des Werkstoffs eingesetzt wird.
Während der Bearbeitung entfernt der Luftstrom geschmolzenes Material aus der Schnittfuge, kühlt die Bearbeitungszone und beeinflusst das Erscheinungsbild der Schnittkante. Sind Druck oder Volumenstrom zu niedrig, arbeitet der Laser nicht stabil. Brandspuren, unebene Oberflächen, Schwierigkeiten beim Einstechen sowie eine geringere Produktivität können die Folge sein.
Wie bestimmt man die Förderleistung des Kompressors für einen Faserlaser?
Grundlage für die Auswahl sollte die technische Dokumentation des Laserherstellers sein. Dort sind der erforderliche Druck, der Luftvolumenstrom und die Anforderungen an die Luftqualität zu prüfen. Ein kompakter Faserlaser für dünne Bleche benötigt andere Mengen als eine leistungsstärkere Maschine im Dauerbetrieb. Geeignete Lösungen lassen sich in der Kategorie Kompressoren für das Schneiden mit Druckluft vergleichen.
In der Praxis sollte die Liefermenge des Kompressors über dem maximalen Bedarf des Lasers und weiterer Verbraucher im Betrieb liegen. Eine Reserve von etwa 20–30 % ist häufig sinnvoll, sofern der Maschinenhersteller nichts anderes vorgibt. Dadurch läuft der Kompressor nicht dauerhaft an seiner Leistungsgrenze, was einen stabilen Druck unterstützt und sich positiv auf seine Lebensdauer auswirkt. Entscheidend ist die tatsächlich gelieferte Luftmenge beim erforderlichen Betriebsdruck, nicht allein die Motorleistung.
Verbraucht ein Faserlaser beispielsweise 2,5 m³/min und benötigen weitere Werkstattgeräte 0,5 m³/min, ergibt sich ein Gesamtbedarf von 3,0 m³/min. Mit entsprechender Reserve kommt ein Kompressor mit etwa 3,6–4,0 m³/min bei gefordertem Arbeitsdruck infrage. Die endgültige Auslegung muss jedoch immer anhand der Angaben zur konkreten Laserschneidmaschine und der gesamten Druckluftanlage bestätigt werden.
Druck, Luftqualität und Filtration
Die Förderleistung allein reicht nicht aus. Bei Faserlasern ist die Qualität der Druckluft entscheidend. Feuchtigkeit, Öl oder Staub können Schneidkopf, Linsen, Ventile und das Schnittergebnis beeinträchtigen. Deshalb sollte die Anlage neben dem Kompressor auch einen Druckluftbehälter, einen Trockner, Feinfilter und – je nach Anforderungen – einen Aktivkohlefilter umfassen. Geeignete Geräte bietet die Kategorie Kältetrockner.
Gut aufbereitete Druckluft ermöglicht einen stabileren und sichereren Betrieb des Faserlasers. Geeigneter Druck und ausreichende Reinheit helfen, eine hohe Schnittqualität beizubehalten, Stillstände zu vermeiden und das Risiko von Schäden an teuren Komponenten zu reduzieren.
Der Luftbedarf kann sich je nach Werkstoff, Blechdicke und Maschineneinstellung ändern. Dünner Baustahl erfordert andere Bedingungen als Aluminium oder Edelstahl. Vor dem Kauf sollten deshalb typische Aufträge, die tägliche Laufzeit des Lasers und die geplante Entwicklung der Produktion untersucht werden, damit der Schraubenkompressor die Leistung der Schneidmaschine nicht einschränkt.
Kompressor mit fester Drehzahl oder Frequenzumrichter?
Für einen Faserlaser ist häufig ein Schraubenkompressor mit Frequenzumrichter sinnvoll. Er passt seine Förderleistung dem aktuellen Druckluftverbrauch an und kann dadurch Energie sparen. Besonders wichtig ist dies, wenn der Laser im Tagesverlauf unterschiedlich stark belastet wird oder der Kompressor weitere Verbraucher versorgt.
Ein Kompressor mit fester Drehzahl kann geeignet sein, wenn der Druckluftbedarf konstant und gut vorhersehbar ist. Bei wechselnden Lasten ermöglichen drehzahlgeregelte Modelle meist eine bessere Anpassung an die Anlage als klassische Geräte mit Ein-Aus-Regelung.
Einsatz von Schraubenkompressoren bei Faserlasern
Schraubenkompressoren werden bei Faserlasern häufig wegen ihres gleichmäßigen Betriebs, ihrer hohen Lieferleistung und ihrer Eignung für den Dauerbetrieb gewählt. Ein richtig ausgelegtes Gerät gewährleistet einen gleichmäßigen Druck, einen ruhigen Betrieb und geringe Vibrationen. Dies ist in Betrieben, die täglich laserschneiden, besonders wichtig. Verschiedene Lösungen finden sich unter Hochdruck-Schraubenkompressoren.
Mit zunehmender Laserleistung kann der Druckluftbedarf steigen, insbesondere beim Schneiden dickerer Materialien. Deshalb sollte ein Kompressor nicht zu knapp dimensioniert werden. Eine zu geringe Leistungsreserve kann die Möglichkeiten der Maschine begrenzen und die Produktivität verschlechtern.
Bei der Suche nach diesen Geräten kommen unterschiedliche Schreibweisen und sogar Tippfehler vor. Unabhängig von der Bezeichnung sind für einen Faserlaser vor allem ein stabiler Druck, ausreichende Förderleistung, wirksame Filtration und trockene Druckluft wichtig.
Häufige Fehler bei der Kompressorauswahl für Laser
Ein häufiger Fehler besteht darin, den Kompressor ausschließlich nach der Motorleistung auszuwählen. Für einen Faserlaser ist die tatsächliche Liefermenge beim benötigten Druck wichtiger. Ein weiterer Fehler ist eine zu geringe Durchflussreserve, sodass der Verdichter dauerhaft an seiner Leistungsgrenze arbeitet.
Auch die Druckluftaufbereitung wird mitunter vernachlässigt. Ein Kompressor allein genügt nicht, wenn ein Trockner, Filter und eine ordnungsgemäße Kondensatableitung fehlen. Zu kleine Druckluftbehälter, falsch dimensionierte Leitungsdurchmesser und lange Leitungswege, die Druckverluste verursachen, sollten ebenfalls vermieden werden. Zur Auswahl stehen verschiedene Druckluftbehälter.
Fazit
Bei der Auswahl eines Schraubenkompressors für einen Faserlaser müssen der erforderliche Druck, der tatsächliche Luftbedarf, das Betriebsprofil der Maschine, die Filtrationsqualität und weitere Verbraucher berücksichtigt werden. Empfehlenswert ist eine Anlage mit angemessener Leistungsreserve, Trockner, Filtern und passend dimensioniertem Druckluftbehälter.
Eine gut geplante Druckluftversorgung fördert den stabilen Laserbetrieb, bessere Schnittkanten und geringere Betriebskosten. Beim intensiven Betrieb von Schraubenkompressoren zählt nicht nur die Motorleistung, sondern vor allem die Liefermenge beim richtigen Druck sowie die Reinheit der bereitgestellten Druckluft.
