


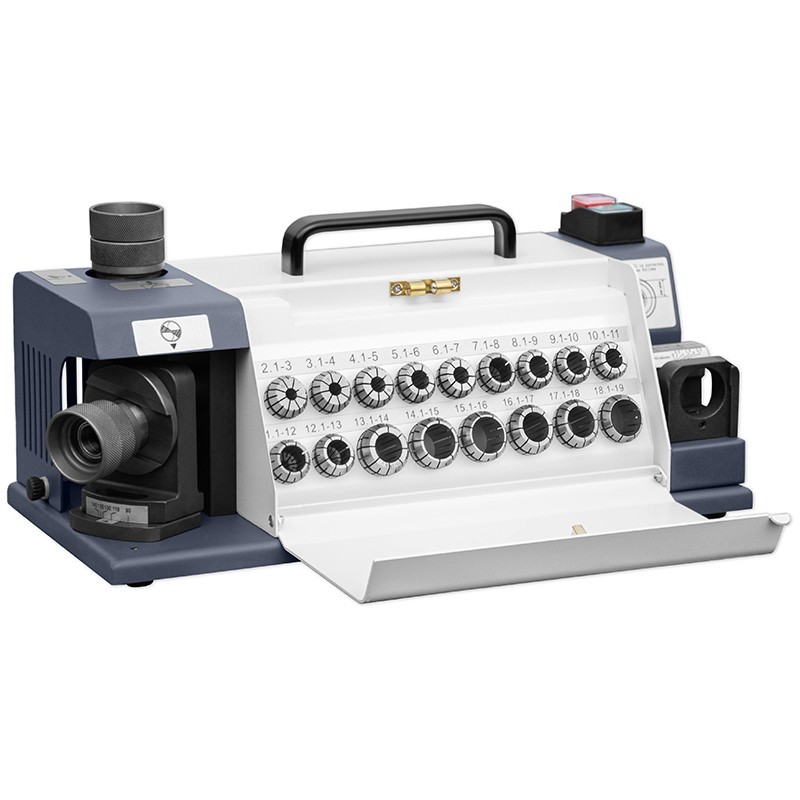
Ein guter Schneidwinkel des Bohrers hat direkten Einfluss auf die Qualität der Bohrung, die Arbeitsgeschwindigkeit, die Standzeit des Werkzeugs und die Sicherheit des Bedieners. Eine falsch gewählte Geometrie kann zu Überhitzung, Rundlaufabweichungen, einem ungleichmäßigen Bohrloch, schnellem Abstumpfen der Schneidkanten sowie einem erhöhten Risiko für Schäden am Bohrer oder am Werkstück führen.
Ein guter Schneidwinkel des Bohrers hat direkten Einfluss auf die Qualität des Bohrlochs, die Arbeitsgeschwindigkeit, die Standzeit des Werkzeugs und die Sicherheit des Bedieners. Eine falsch gewählte Geometrie kann zu Überhitzung, Rundlaufabweichungen, unebenen Bohrlöchern, schnellem Abstumpfen der Schneidkanten sowie einem erhöhten Risiko für Schäden am Bohrer oder am Werkstück führen.
Daher ist es beim Bohren in Stahl, Aluminium und Edelstahl wichtig zu wissen, welchen Winkel man wählen sollte, wie das richtige Schärfen von Bohrern aussieht und wann eine Bohrerschärfmaschine die bessere Lösung ist als das manuelle Schärfen auf einer Schleifmaschine.
Was ist der Schneidwinkel eines Bohrers?
Der Schneidwinkel, auch als Spitzenwinkel des Bohrers bezeichnet, ist der Winkel zwischen den beiden Hauptschneidkanten. Bei den am häufigsten verwendeten Metallbohrern sind Werte von 118° und 135° üblich, doch in der Praxis sollte die Geometrie an das Material, den Werkzeugtyp und die Bohrmethode angepasst werden.
Dieser Parameter beeinflusst, wie leicht sich der Bohrer in das Material einbohrt, wie stabil er arbeitet, wie er die Späne abführt und welche Qualität die gebohrte Bohrung aufweist. Selbst gute Metallbohrer verlieren nach einer gewissen Zeit ihre Schärfe, weshalb bei ihrer Nachschleifung der richtige Winkel, die Symmetrie der Schneidkanten und eine angemessene Wärmeableitung während des Schleifvorgangs gewährleistet sein müssen.
Welcher Schleifwinkel ist für Stahlbohrer geeignet?
Für typischen Baustahl wird meist ein Winkel von 118° verwendet. Dies ist eine universelle Lösung für Stahlprofile, Bleche, Flachstähle, Winkelprofile und geschweißte Bauteile. Ein unter diesem Winkel geschliffener Bohrer dringt gut in das Material ein und eignet sich für die meisten Werkstattarbeiten.
Bei härteren Stahlsorten kann ein Winkel von 135° verwendet werden, insbesondere bei HSS-Co-Kobaltbohrern oder Werkzeugen, die für schwierigere Bearbeitungen vorgesehen sind. Eine flachere Spitze verbessert die Stabilität, erleichtert die Zentrierung und verringert das Risiko, dass der Bohrer auf der Oberfläche verrutscht.
Bei größeren Durchmessern sollte man nicht nur auf den Winkel achten, sondern auch auf die Drehzahl, den Vorschub, die Kühlung und die stabile Befestigung des Werkstücks. Falsch gewählte Parameter können sogar ein korrekt geschliffenes Werkzeug zerstören.
Welcher Schleifwinkel ist für Bohrer für Aluminium geeignet?
Aluminium ist ein weiches und duktiles Material, weshalb es beim Bohren an den Schneidkanten haften bleiben und die Nuten des Bohrers verstopfen kann. Für Aluminium wird meist ein Bereich von etwa 90° bis 118° verwendet, je nach Legierung, Dicke und Art der Bohrung.
Bei typischen Werkstattarbeiten bewährt sich ein Standardbohrer mit 118° gut, vorausgesetzt, er ist scharf. Bei dünnen Blechen oder weichen Aluminiumlegierungen kann ein kleinerer Winkel, beispielsweise 90°–100°, vorteilhaft sein, da er den Bohrbeginn erleichtert und das Aufspreizen des Materials begrenzt.
Bei Aluminium ist eine effektive Spanabfuhr sehr wichtig. Zu hohe Drehzahlen, stumpfe Schneidkanten und mangelnde Schmierung können zu Temperaturanstieg, Gratbildung und einer Verschlechterung der Bohrgenauigkeit führen.
Welcher Schneidwinkel ist für Bohrer für Edelstahl geeignet?
Edelstahl ist schwieriger zu bearbeiten als gewöhnlicher Baustahl. Er leitet Wärme schlechter ab und neigt dazu, sich beim Bohren zu verfestigen. Für Edelstahl wird meist ein Winkel von 135° verwendet, alternativ ein Bereich von etwa 130°–140°.
Ein Bohrer mit einem Winkel von 135° hat eine flachere Spitze, stabilisiert sich besser auf härteren Oberflächen und ist belastbarer. Bei der Bearbeitung von Edelstahl empfiehlt es sich, Kobaltbohrer, Kühlung, niedrigere Drehzahlen und einen konstanten Vorschub zu verwenden. Ein zu langsamer Vorschub kann zum Rutschen des Werkzeugs und zur Verfestigung des Materials führen, während zu hohe Drehzahlen schnell zu einer Überhitzung führen.
Richtwerte für die Schneidwinkel von Bohrern
| Werkstoff | Richtwert für den Winkel | Praktische Hinweise |
|---|---|---|
| Baustahl | 118° | Universelle Wahl für die meisten Werkstattarbeiten. |
| Härterer Stahl | 135° | Bessere Zentrierung und stabilerer Betrieb bei höherer Belastung. |
| Aluminium | 90°–118° | Erfordert ein scharfes Werkzeug, eine gute Spanabfuhr und Schmierung. |
| Edelstahl | 130°–140°, häufig 135° | Erfordert Kühlung, niedrigere Drehzahlen und einen gleichmäßigen Vorschub. |
Die angegebenen Werte sind Richtwerte. Die endgültige Auswahl hängt von der Bohrertyp, dem Durchmesser, dem Werkstoff, der Maschine, der Kühlung und den Empfehlungen des Werkzeugherstellers ab.
Bohrer schärfen – warum lohnt es sich, dies regelmäßig zu tun?
Ein scharfes Bohrwerkzeug zerspanst das Material gleichmäßig, erfordert keinen übermäßigen Druck und leitet die Späne besser ab. Ein stumpfes Werkzeug schneidet nicht mehr, sondern drückt das Material auseinander. Dies führt zu Überhitzung, einer höheren Belastung der Maschine, einer schlechteren Bohrlochqualität und einem schnelleren Verschleiß des Werkzeugs.
Regelmäßiges Schärfen von Bohrern verlängert deren Lebensdauer und gewährleistet eine gleichbleibende Qualität der Bohrlöcher. Dies ist besonders wichtig in Schlossereien, Werkstätten, Werkzeugbau und Produktionsbetrieben, wo Bohrer täglich zum Einsatz kommen.
Das Nachschärfen lohnt sich besonders bei teureren Kobalt- und Hartmetallwerkzeugen sowie bei häufiger Bearbeitung von Edelstahl. Anstatt stumpfe Werkzeuge wegzuwerfen, kann man ihre Geometrie wiederherstellen und sie erneut in der Produktion einsetzen.
Manuelles Schärfen oder Bohrerschärfmaschine?
In vielen Werkstätten wird nach wie vor das manuelle Schärfen auf einer Tischschleifmaschine angewendet. Das ist möglich, erfordert jedoch Erfahrung. Man muss den richtigen Winkel und die gleiche Länge beider Schneiden einhalten und eine Überhitzung des Stahls vermeiden. Ist eine Schneide länger als die andere, beginnt der Bohrer zu schwingen, und das Bohrloch kann größer als der Nenndurchmesser ausfallen.
Eine bessere Lösung ist in vielen Betrieben ein Bohrerschärfer oder eine professionelle Schleifmaschine. Ein solches Gerät hilft dabei, den richtigen Winkel einzustellen, beschleunigt die Arbeit und reduziert Bedienungsfehler. Es ist besonders nützlich dort, wo viele Bohrer geschärft werden und es auf Wiederholgenauigkeit ankommt.
Gute Bohrerschärfgeräte ermöglichen es, das Werkzeug schneller wieder einsatzbereit zu machen, die Symmetrie zu wahren und das Schärfen „nach Augenmaß“ zu reduzieren. Dies führt zu einer besseren Qualität der Bohrlöcher und einem geringeren Risiko von Werkstückbeschädigungen.
Wie wird ein Bohrer richtig in die Schleifmaschine eingesetzt?
Um einen Bohrer richtig in die Schleifmaschine einzusetzen, muss zunächst die Halterung, Hülse oder der Adapter passend zum Werkzeugdurchmesser ausgewählt werden. Der Bohrer sollte stabil sitzen, ohne Spiel, Schieflage oder versehentliches Herausrutschen.
- Überprüfen Sie den Durchmesser des Bohrers und den Arbeitsbereich des Schleifgeräts.
- Wählen Sie die richtige Halterung oder Führungshülse aus.
- Stellen Sie den erforderlichen Schleifwinkel entsprechend dem Material und dem Werkzeugtyp ein.
- Befestigen Sie den Bohrer symmetrisch, damit beide Schneiden gleichmäßig geschliffen werden.
- Führen Sie das Schärfen ohne übermäßigen Anpressdruck und ohne Überhitzung der Schneidkanten durch.
- Überprüfen Sie nach dem Schärfen die Symmetrie, die Schärfe und den Zustand der Bohrerspitze.
Die korrekte Ausrichtung des Bohrers in der Schleifmaschine trägt dazu bei, die Geometrie zu erhalten, schützt die Schneidkanten und verringert das Risiko von Fehlern beim Bohren.
Die häufigsten Fehler beim Schärfen von Bohrern
- unebene Schneidkanten – verursachen Rundlaufabweichungen und eine Vergrößerung des Bohrlochs;
- falscher Schleifwinkel – erschwert das Eindringen in das Material oder schwächt die Schneidkante;
- Überhitzung des Bohrers – kann die Lebensdauer der Schneidkante verringern;
- mangelnde Symmetrie – führt zu ungleichmäßigem Lauf und geringerer Genauigkeit;
- alle Bohrer gleich schärfen – unterschiedliche Werkstoffe und Werkzeugtypen erfordern unterschiedliche Geometrien;
- Unterlassung der Kontrolle nach dem Schärfen – schon ein kleiner Fehler kann die Qualität der Bohrung beeinträchtigen.
Können alle Bohrer auf die gleiche Weise geschliffen werden?
Nicht jeder Bohrer wird auf die gleiche Weise geschliffen. Klassische HSS-Bohrer für Metall weisen eine andere Geometrie auf als Betonbohrer, Stufenbohrer, Spezialbohrer oder Hartmetallbohrer. Vor dem Schleifen sollten Sie den Werkzeuggtyp und die Empfehlungen des Herstellers überprüfen.
Bei Standard-HSS-Bohrern ist es am wichtigsten, den richtigen Winkel, die Symmetrie und die Schärfe der Kanten beizubehalten. Bei teureren Werkzeugen empfiehlt es sich, Geräte zu verwenden, die ein wiederholtes Schärfen ermöglichen, ohne Überhitzung und ohne versehentliche Veränderung der Geometrie.
Zusammenfassung
Für gewöhnlichen Stahl wird meist ein Winkel von 118° gewählt, für Aluminium ein Bereich von etwa 90°–118° und für Edelstahl meist 135°. Dies sind Richtwerte, die an den Bohrertyp, das Material, den Durchmesser und die Einsatzbedingungen angepasst werden müssen.
Ein geeigneter Schleifwinkel, scharfe Kanten und eine regelmäßige Kontrolle der Geometrie verbessern die Qualität der Bohrlöcher, verringern den Werkzeugverschleiß und senken das Risiko einer Beschädigung des Werkstücks. Bei häufigem Bohren empfiehlt sich der Einsatz eines Bohrerschärfers, der die Wiederholgenauigkeit erleichtert, die Regenerationszeit verkürzt und dazu beiträgt, die Werkzeuge länger in gutem Zustand zu halten.
