


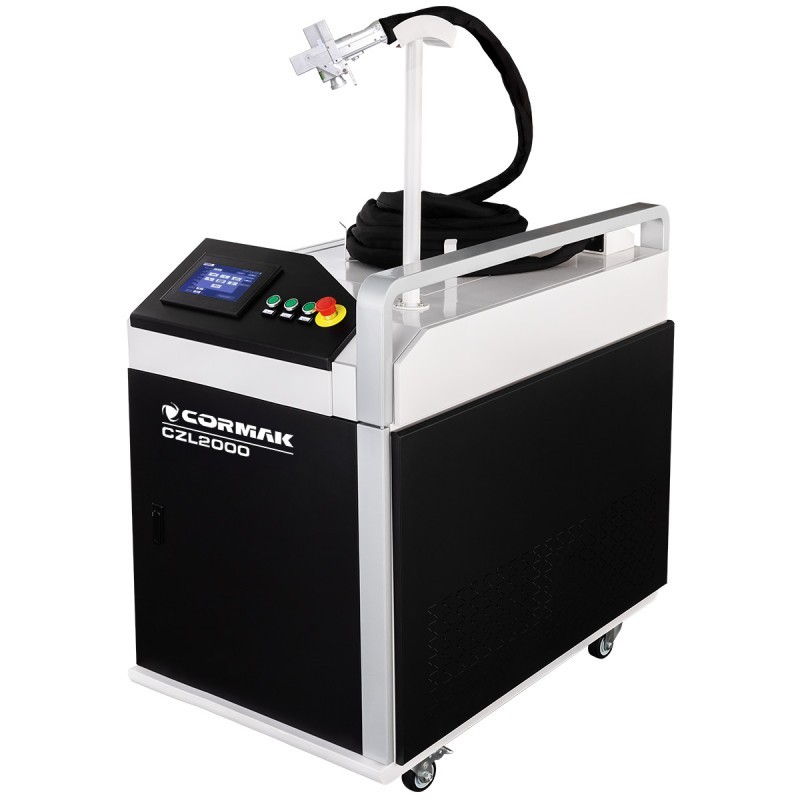
Die Laserreinigung ist ein Verfahren zur Entfernung von Rost, Beschichtungen, Oxiden, Ablagerungen und anderen Verunreinigungen von Oberflächen. Der Laserstrahl wirkt vor allem auf die zu entfernende Schicht ein, weshalb der Prozess präzise und berührungslos ablaufen kann und den Einsatz von Schleifmitteln und Chemikalien reduziert.
Die Laserreinigung ist ein Verfahren zur Entfernung von Rost, Beschichtungen, Oxiden, Ablagerungen und anderen Verunreinigungen von Oberflächen. Der Laserstrahl wirkt vor allem auf die zu entfernende Schicht ein, weshalb der Prozess präzise und berührungslos ablaufen kann und den Einsatz von Schleifmitteln und Chemikalien reduziert.
Die wichtigste Entscheidung betrifft die Art der Energieabgabe: Ein gepulster Laser arbeitet mit einer Folge kurzer Impulse, während ein CW-Laser den Strahl kontinuierlich aussendet. Es gibt keine einheitliche Lösung, die für alle Anwendungen am besten geeignet ist. Ausschlaggebend für die Wahl sind vor allem das Grundmaterial, die Art der Verunreinigung, die erforderliche Oberflächenqualität, der Umfang der Arbeiten sowie die Einrichtung eines sicheren Arbeitsplatzes.
Wie funktioniert die Laserreinigung?
Der Kopf führt den Strahl über die Oberfläche und scannt diese dabei in der Regel innerhalb eines bestimmten Arbeitsbereichs ab. Eine Schicht aus Rost, Farbe, Oxiden, Öl oder Ablagerungen absorbiert die Energie anders als das Grundmaterial. Bei richtig gewählten Parametern kann die Verunreinigung abgelöst, verdampft oder zerkleinert werden, während der Untergrund für den weiteren Prozess – beispielsweise Schweißen, Lackieren oder Kleben – vorbereitet bleibt.
Die Wirksamkeit hängt nicht allein von der Leistung des Geräts ab. Von Bedeutung sind auch: Energie und Frequenz der Impulse bzw. die Dauerleistung, der Spotdurchmesser, die Breite und Geschwindigkeit des Scans, der Arbeitsabstand, der Oberflächenzustand, die Schichtdicke und die Art der Führung des Kopfes. Daher werden die optimalen Einstellungen stets an einem Muster ermittelt, das für das tatsächliche Werkstück repräsentativ ist.
Pulslaser zur Reinigung
Ein gepulster Laser gibt Energie in kurzen, wiederholten Impulsen ab. Diese Arbeitsweise ermöglicht es, innerhalb sehr kurzer Zeit eine hohe Spitzenleistung zu erreichen, und zwischen den Impulsen hat die Oberfläche Zeit, einen Teil der Wärme abzugeben. In der Praxis ermöglicht dies eine hohe Kontrolle über das Abtragen dünner Schichten und die lokale Einwirkung der Energie.
Wo eignet er sich am besten?
- Reinigung von Präzisionsteilen und Oberflächen, die hohe ästhetische Anforderungen erfüllen müssen;
- Entfernung von leichtem und mittlerem Rost, Oxiden, Belägen sowie Verfärbungen nach dem Schweißen;
- Reinigung von Formen, Werkzeugen, Vorrichtungen und hochwertigen Bauteilen;
- Bearbeitung von Edelstahl, Aluminium und dünnen Blechen, wenn es darauf ankommt, die thermische Beeinflussung zu begrenzen;
- selektives Entfernen dünner Beschichtungen ohne intensive Erwärmung des gesamten Werkstücks.
Die wichtigsten Vorteile
Im Pulsmodus lässt sich die Energie auf einer kleinen Fläche leichter präzise dosieren. Bei richtiger Konfiguration kann dies das Risiko einer übermäßigen Erwärmung, von Verfärbungen oder Veränderungen der Oberflächenstruktur verringern. Aus diesem Grund werden gepulste Laser häufig für Aufgaben eingesetzt, bei denen die Erhaltung der Qualität der Grundoberfläche ebenso wichtig ist wie die Entfernung von Verunreinigungen.
Einschränkungen
Ein gepulster Laser ist nicht automatisch langsamer oder schneller als ein CW-Laser – das Ergebnis hängt von der jeweiligen Schicht, dem Arbeitsbereich und den Parametern ab. Bei sehr dicken, großflächigen Beschichtungen oder massiven Konstruktionen kann ein auf präzise Reinigung ausgelegtes Gerät jedoch weniger praktisch sein als ein hochleistungsfähiges CW-System. In der Regel erfordert es zudem mehr Fachwissen bei der Auswahl der Impulsenergie, der Frequenz und des Scanmodus.
CW-Reinigungslaser – kontinuierlicher Strahl
Ein CW-Laser (Continuous Wave) strahlt kontinuierlich Energie ab. Dank des stabilen, ununterbrochenen Strahls kann er eine hohe Durchschnittsleistung auf die Oberfläche übertragen und auch stärkere Verschmutzungen schnell beseitigen. Diese Lösung wird häufig für Arbeiten gewählt, bei denen die Geschwindigkeit der Reinigung großer Flächen im Vordergrund steht.
Wo eignet er sich am besten?
- große Oberflächen von Stahlkonstruktionen, Rahmen, Profilen und Maschinenbauteilen;
- dicker Rost, alte Lackschichten und hartnäckige Industrieablagerungen;
- Vorbereitungsarbeiten vor dem Schweißen oder Lackieren an massiveren Bauteilen;
- Aufgaben, bei denen eine hohe Flächenleistung wichtig ist.
Die wichtigsten Vorteile
Der kontinuierliche Strahl ermöglicht eine schnelle Energiezufuhr und kann daher bei groß angelegten industriellen Anwendungen sehr effektiv sein. Bei richtig eingestelltem Kopf ermöglicht er die effiziente Entfernung von Schichten, die bei manuellen Methoden wie Schleifen oder Schaben zeitaufwendig wären.
Einschränkungen
Durch die kontinuierliche Energiezufuhr gewinnt die Wärmekontrolle an Bedeutung. Eine falsche Leistung, eine zu langsame Führung des Kopfes oder ein zu geringer Arbeitsabstand können Spuren, Verfärbungen oder eine lokale Überhitzung des Untergrunds verursachen. Daher ist ein CW-Laser nicht immer die richtige Wahl für dünne, dekorative oder besonders empfindliche Bauteile.
Pulslaser vs. CW-Laser – die wichtigsten Unterschiede
| Kriterium | Pulslaser | CW-Laser |
|---|---|---|
| Emissionsart | Kurze, kontrollierte Impulse | Kontinuierlicher Strahl |
| Hauptpriorität | Präzision, Selektivität und Begrenzung der thermischen Auswirkungen | Hohe durchschnittliche Leistung und Flächenleistung |
| Typische Anwendungsbereiche | Oxide, Verfärbungen, leichte Beschichtungen, Präzisionsteile | Dicker Rost, alte Lacke, große Konstruktionen und stärkere Verschmutzungen |
| Empfindliche Werkstoffe | Oft leichter zu kontrollieren bei dünnen und wertvollen Bauteilen | Erfordert eine besondere Kontrolle der Parameter sowie technologische Versuche |
| Leistungsauswahl | Es kommt nicht nur auf die Durchschnittsleistung an, sondern auch auf die Impulsenergie und die Frequenz | Entscheidend sind die Dauerleistung, der Spotdurchmesser und die Abtastgeschwindigkeit |
| Fehlerrisiko | Falsche Parameter können eine Schicht hinterlassen oder die Oberfläche matt machen | Falsche Parameter können zu übermäßiger Erwärmung und thermischen Spuren führen |
In der Praxis sollten nicht die reinen Leistungswerte vom Typenschild verglichen werden, sondern die Ergebnisse von Versuchen an einem konkreten Material. Eine Leistung von 100 W bei einem gepulsten Laser und eine Leistung von 1000 W bei einem CW-System beschreiben unterschiedliche Arten der Energieabgabe und sind daher hinsichtlich der Reinigungswirkung nicht einfach gleichzusetzen.
Wie wählt man die richtige Technologie für die jeweilige Aufgabe aus?
Wählen Sie einen gepulsten Laser, wenn:
- die Kontrolle des Effekts am wichtigsten ist und die Oberfläche eine hohe Qualität behalten soll;
- Sie Aluminium, Edelstahl, dünne Bleche, Formen, Werkzeuge oder Präzisionsteile reinigen;
- Sie Oxide, Schweißverfärbungen, Beläge, leichten Rost oder dünne Beschichtungen entfernen;
- das Werkstück teuer oder schwer zugänglich ist oder dessen Beschädigung hohe Kosten verursachen würde;
- Sie eine selektive Reinigung nur bestimmter Bereiche benötigen.
Ziehen Sie einen CW-Laser in Betracht, wenn:
- Sie große, massive und widerstandsfähige Stahlkonstruktionen reinigen;
- das Hauptkriterium die Effizienz auf einer größeren Fläche ist;
- Sie dickeren Rost, alte Lackschichten oder festsitzende Verunreinigungen entfernen;
- der Prozess wiederkehrende Vorbereitungsarbeiten vor der Weiterverarbeitung umfasst.
Die sicherste Methode zur Auswahl ist ein Test an einer realen Oberfläche. Der Test sollte auf demselben Material mit ähnlicher Schichtdicke und im angestrebten Oberflächenzustand durchgeführt werden. So lassen sich die Reinigungsgeschwindigkeit, die Qualität des Untergrunds, Rückstände nach dem Vorgang sowie der Bedarf an Absaugung beurteilen.
Parameter, die den Reinigungseffekt beeinflussen
Bei beiden Gerätetypen ist die Prozesskonfiguration entscheidend. Eine zu geringe Energie reicht möglicherweise nicht aus, um die Schicht vollständig zu entfernen, während eine zu hohe Energie das Grundmaterial übermäßig beeinträchtigen kann.
- Durchschnittliche Leistung oder CW-Leistung: bestimmt die im Laufe der Zeit zugeführte Energiemenge.
- Impulsenergie und Frequenz: Bei gepulsten Lasern bestimmen sie die Art der Einwirkung und die Arbeitsgeschwindigkeit.
- Scanbreite und -muster: Beeinflussen die Oberflächenabdeckung und die Gleichmäßigkeit des Ergebnisses.
- Vorschubgeschwindigkeit des Kopfes: Ist sie zu langsam, kann dies zu einem erhöhten Wärmeeintrag führen, ist sie zu schnell, können Verunreinigungen zurückbleiben.
- Fokussierung und Arbeitsabstand: Bestimmen die Energiedichte auf der Oberfläche.
- Art der Schicht: Lose Rostschichten, Farbe, Oxide, Öle und Rückstände aus Produktionsprozessen reagieren unterschiedlich.
- Grundmaterial: Schwarzstahl, Edelstahl und Aluminium unterscheiden sich hinsichtlich ihrer Wärmeleitfähigkeit, der Strahlreflexion und der Empfindlichkeit der Oberfläche.
Häufigste Fehler und Probleme
- Auswahl ausschließlich nach Leistung: Die Leistung ersetzt nicht die Analyse der Schicht, des Werkstücks und der Kopfparameter.
- Fehlende technologische Erprobung: Einstellungen, die für ein anderes Material oder Gerät gelten, führen nicht zwangsläufig zu einem ähnlichen Ergebnis.
- Zu langsame Führung des Kopfes: Dies kann zu unnötiger Erwärmung und Spuren auf dem Material führen.
- Fehlende Fokuskontrolle: Ein falscher Arbeitsabstand verringert die Effizienz und verschlechtert die Wiederholgenauigkeit.
- Vernachlässigung der Absaugung: Die abgetragene Schicht verschwindet nicht – es können Staub, Rauch oder Aerosole entstehen, die aufgefangen werden müssen.
- Die Annahme, dass der Laser den Untergrund nicht beschädigt: Jeder Prozess erfordert eine Validierung an einem Muster und die richtigen Parameter.
Sicherheit und Absaugung von Schadstoffen
Die Laserreinigung erfordert eine Arbeitsplatzeinrichtung, die der Geräteklasse, den Herstelleranweisungen und der Risikobewertung entspricht. Manuelle Systeme mit offenem Strahl können eine ernsthafte Gefahr für Augen und Haut darstellen, und die Wechselwirkung des Lasers mit der Beschichtung kann Staub, Rauch und Dämpfe erzeugen.
- Verwenden Sie die für die jeweilige Wellenlänge und Laserklasse vorgesehenen Schutzmaßnahmen;
- Legen Sie den Arbeitsbereich fest und kennzeichnen Sie ihn, um den Zugang von Unbefugten zu beschränken;
- Verwenden Sie eine auf die Art der zu entfernenden Beschichtung abgestimmte lokale Absaugung;
- Überprüfen Sie den Zustand der Schutzscheiben, der Optik und der Sicherheitsvorrichtungen;
- Sorgen Sie für die Schulung der Bediener, für Start- und Stoppverfahren sowie für die sichere Lagerung des Geräts;
- reinigen Sie keine Beschichtungen unbekannter Zusammensetzung ohne eine Gefahrenbewertung und eine geeignete Absaugstrategie.
Sicherheit ist kein Zusatz zum Prozess. Eine gut konzipierte Absaugung und die Kontrolle des Arbeitsbereichs tragen dazu bei, den Bediener zu schützen, die Optik sauber zu halten und eine gleichbleibende Reinigungsqualität zu gewährleisten.
FAQ – Häufig gestellte Fragen
Ist ein gepulster Laser immer besser als ein CW-Laser?
Nein. Ein gepulster Laser bietet in der Regel eine hohe Kontrolle über die präzise Abtragung von Schichten, aber ein CW-System kann bei großen, stark verschmutzten Oberflächen besser geeignet sein. Die Wahl hängt von der Aufgabe und von technologischen Tests ab.
Entfernt ein CW-Laser Rost schneller?
Er kann bei großen und massiven Bauteilen sehr effizient sein, doch die tatsächliche Geschwindigkeit hängt von der Rostdicke, der Leistung, dem Scanbereich, der Führungsweise und dem geforderten Reinheitsstandard ab. Die Geschwindigkeit sollte nicht ausschließlich anhand der Nennleistung beurteilt werden.
Ist die Laserreinigung völlig abfallfrei?
Nein. Der Prozess erfordert in der Regel weder Sand noch Schleifmittel, aber der entfernte Rost, die Farbe oder Ablagerungen können Staub, Partikel und Dämpfe erzeugen. Diese müssen aufgefangen und je nach Art der Verunreinigung entsorgt werden.
Können Aluminium und Edelstahl gereinigt werden?
Ja, allerdings erfordern sie eine sorgfältige Auswahl der Parameter und Versuche. Insbesondere müssen die thermische Belastung, das Oberflächenbild und das Risiko von Prozessspuren überwacht werden.
Zusammenfassung
Pulslaser und CW-Laser werden für unterschiedliche, sich oft ergänzende Aufgaben eingesetzt. Der Pulslaser wird in der Regel bevorzugt, wenn Präzision, Selektivität und eine Begrenzung der thermischen Einwirkung wichtig sind. Ein CW-Laser kann von Vorteil sein, wenn die effiziente Reinigung größerer, widerstandsfähiger Oberflächen im Vordergrund steht.
Die beste Wahl hängt nicht ausschließlich von der Art der Lichtquelle oder der Wattzahl ab. Sie erfordert eine Bewertung des Materials, der Art der Verschmutzung, der erwarteten Qualität, des Durchsatzes des Prozesses, der Sicherheit sowie der Ergebnisse technologischer Versuche.
