

THC beim CNC-Plasmaschneiden regelt den Brennerabstand zum Blech und unterstützt gleichmäßige Schnittkanten sowie den Schutz der Verschleißteile. Erfahren Sie, wie sich THC und IHS unterscheiden, welche Folgen eine falsche Brennerhöhe hat und wie Sie Einstechen, Ecken und kleine Löcher richtig konfigurieren.
CNC-Plasmaschneiden ermöglicht die schnelle Fertigung von Teilen aus Baustahl, Edelstahl und Aluminium. Schnittstrom, Geschwindigkeit, Gasqualität und Verschleißteile beeinflussen die Kante, doch besonders wichtig ist der Abstand des Brenners zum Blech. Eine THC-Regelung passt die Höhe während des Schneidens automatisch an und gleicht Unebenheiten aus.
Eine korrekt eingestellte Torch Height Control unterstützt die Wiederholgenauigkeit, ersetzt aber weder Schneidtabellen noch die anfängliche Materialerkennung oder ein geeignetes CAM-Programm. Beispiele finden Sie bei den CORMAK Plasmaschneidmaschinen.
Was bedeutet THC beim CNC-Plasmaschneiden?
THC (Torch Height Control) steuert die Z-Achse während des Schnittes. Viele Anlagen vergleichen die Lichtbogenspannung mit einem Sollwert: Verändert sich die Lichtbogenlänge, verändert sich auch die Spannung. Die Steuerung hebt oder senkt entsprechend den Brenner. Dieser Zusammenhang ist nur unter passenden Prozessbedingungen zuverlässig.
THC-Systeme verwenden unterschiedliche Algorithmen. Spannungsmessung, Verzögerungen, Schutz vor Eintauchen und Verhalten bei Geschwindigkeitsänderungen hängen von Plasmastromquelle, CNC und Z-Antrieb ab. Die Einstellungen müssen aus den Betriebsanleitungen und Schneidtabellen stammen.
THC und IHS erfüllen unterschiedliche Aufgaben
IHS (Initial Height Sensing) erkennt die Blechoberfläche vor dem Einstechen, etwa durch einen ohmschen oder mechanischen Sensor. Nach der Referenzfahrt fährt der Brenner auf Einstechhöhe und anschließend auf Schneidhöhe. THC regelt den Abstand erst in der vorgesehenen Schneidphase nach.
Einstechhöhe, Schneidhöhe und Verfahrhöhe sind unterschiedliche Parameter. Sie dürfen nicht verwechselt werden. Neben der Blechdicke beeinflussen Strom, Gas, Brenner und Verschleißteile die geeigneten Werte.
Warum beeinflusst der Brennerabstand die Schnittqualität?
Der Abstand bestimmt die Lichtbogengeometrie, Schnittfugenbreite, Kantenschräge, Schlackebildung und Einstechstabilität mit. Eine korrekte Höhe unterstützt die Maßhaltigkeit bei geeigneter Schnittfugenkompensation und begrenzt Kollisionen mit gewellten Blechen.
- Gleichmäßigere Schnittfugenbreite und Kantenqualität.
- Bessere Kontrolle von Schräge, Grat und kleinen Löchern.
- Weniger Risiko von Brennerkollisionen.
- Berechenbarerer Verschleiß von Düse, Elektrode und Schutzkappe.
THC kann verschlissene Düsen, falsche Schnittgeschwindigkeit, ungeeignetes Gas oder mechanisches Spiel nicht ausgleichen. Es bleibt ein Teil der gesamten Schneidtechnologie und garantiert keine rechtwinklige Schnittkante.
Was passiert, wenn der Brenner zu hoch steht?
Bei übermäßigem Abstand verteilt sich die Lichtbogenwirkung ungünstig. Die Schnittfuge kann breiter werden; positive Kantenschräge und Maßabweichungen nehmen möglicherweise zu. Kleine Löcher werden schlechter, bei ungeeigneter Geschwindigkeit können unvollständige Schnitte auftreten.
Diese Anzeichen beweisen jedoch keinen THC-Fehler. Verschleißteile, falscher Strom, unpassendes Gas oder Druck und eine ungeeignete Geschwindigkeit können ähnliche Folgen haben. Prüfen Sie zunächst die gesamte Konfiguration.
Was passiert, wenn der Brenner zu niedrig steht?
Ein zu geringer Abstand begünstigt Zusammenstöße mit dem Blech oder ausgeschnittenen Teilen, Beschädigungen der Schutzkappe und schnelleren Verschleiß von Düse und Elektrode. Besonders beim Einstechen können Schmelzmetall und Spritzer auf den Brenner gelangen.
Die Folgen sind möglicherweise ein instabiler Lichtbogen, Brandspuren, Grat und Stillstand für Ersatzteile. Verwenden Sie die Höhen aus den Herstellertabellen und prüfen Sie sie nach Material-, Strom- oder Verschleißteilwechsel erneut.
Wie arbeitet die THC-Regelung Schritt für Schritt?
- IHS: erkennt die Oberfläche und legt den Z-Referenzpunkt fest.
- Einstechhöhe: der Brenner hebt sich vor dem Zünden.
- Einstechen: die Steuerung berücksichtigt die Verzögerungszeit.
- Schneidhöhe: die Z-Achse fährt auf den technologischen Sollwert.
- Regelung: THC wertet das Lichtbogensignal aus und korrigiert Z.
- Verfahren: der Brenner hebt sich vor dem nächsten Einstechpunkt.
Reihenfolge und Zeitpunkt der Aktivierung können je nach Anlage abweichen. Spannung, Höhenwerte und Verzögerungen müssen aus den Unterlagen der konkreten Konfiguration übernommen werden.
Kleine Löcher, Ecken und Einstechen: Wann THC sperren?
Bei kleinen Löchern und scharfen Ecken reduziert die Maschine ihre Geschwindigkeit. Dadurch kann sich die Lichtbogenspannung ändern, obwohl das Blech nicht höher oder tiefer liegt. Eine aktive Regelung kann den Brenner dann fälschlich absenken: dieses Verhalten wird als Eintauchen bezeichnet.
Je nach Steuerung werden THC-Sperren bei Geschwindigkeitsabfall, Corner Lock, Anti-Dive und vorübergehend feste Z-Werte eingesetzt. Das Einstechen benötigt separat eine sichere Höhe zum Schutz vor Metallspritzern.
Wie beeinflusst THC Qualität und Kosten?
Ein stabiler Brennerabstand kann Nacharbeit, Schleifaufwand und den Verschleiß von Brennerteilen verringern. Besonders nützlich ist dies bei großen Tafeln, dünnen und welligen Blechen sowie Serienfertigung. Die CORMAK Plasmaschneidanlagen bieten verschiedene Arbeitsbereiche zum Vergleich.
Der wirtschaftliche Nutzen hängt vom Schneidtisch, der CAM-Vorbereitung, Wartung und den Prozesswerten ab. THC hält die gewünschten Bedingungen leichter ein, beseitigt aber nicht zwangsläufig jeden Ausschuss oder Nachbearbeitungsaufwand.
Wie wählt und konfiguriert man ein THC-System?
Prüfen Sie die Kompatibilität von Plasmaquelle, Maschinenbrenner, Lichtbogenspannungssignal, CNC-Steuerung und Z-Achsenmechanik. Dazu gehören geeignete IHS-Erkennung, ruhiger Achslauf, Anti-Dive-Funktionen, CAM-Einstellungen und zuverlässige Schneidtabellen.
- IHS, Spannungssignal und Steuerungsschnittstelle prüfen.
- Z-Achse auf Spiel und Verschleißteile auf Zustand kontrollieren.
- Einstech-, Schneid- und Verfahrhöhe getrennt einstellen.
- Eckensperre und Programme für kleine Löcher konfigurieren.
- Das erste Teil prüfen, bevor eine Serie beginnt.
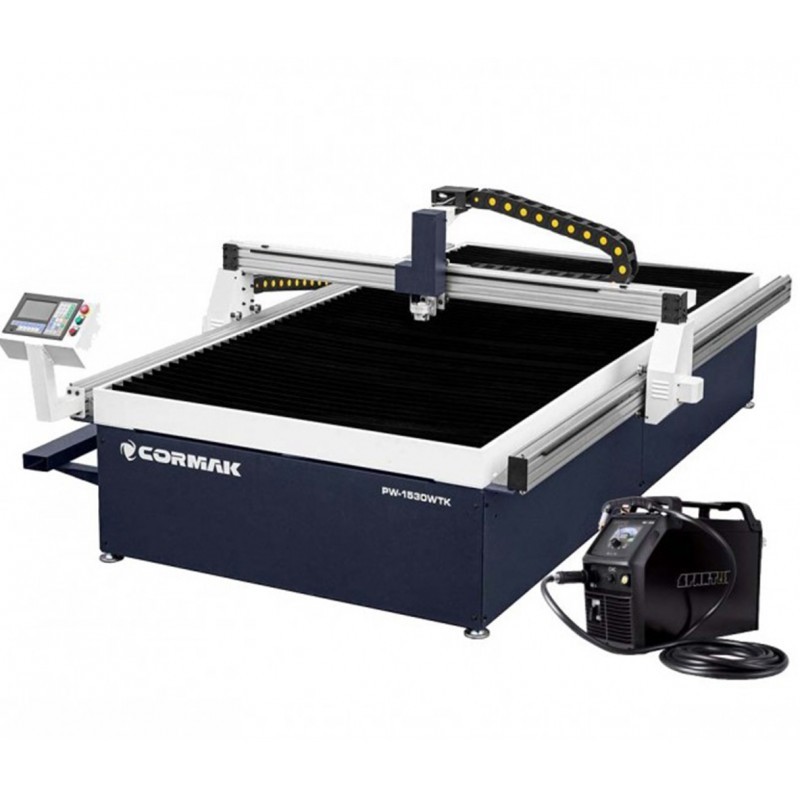
Die CORMAK PW-1530 WTK mit ProCUT 125CNC ist in der polnischen Produktbeschreibung beispielsweise mit spannungsgesteuertem THC und Blechdetektion aufgeführt. Die konkrete Ausstattung ist vor dem Kauf zu bestätigen.
Schneiden ohne aktive THC-Regelung und mit THC
| Bereich | Ohne Korrektur | Mit korrekt eingestelltem THC |
|---|---|---|
| Blechwelligkeit | Konstante Z-Position trotz Höhenänderung | Automatische Abstandskorrektur |
| Schnittkante | Stärkere Abhängigkeit von Ebenheit | Möglicherweise gleichmäßigere Geometrie |
| Brennerteile | Risiko eines falschen Abstandes | Weniger unkontrollierte Annäherung |
| Ecken | Erfordern passendes CAM | CAM und eventuell THC-Sperre nötig |
Beim Maschinenvergleich sollten ebenfalls Arbeitsfeld und Blechauflage berücksichtigt werden. Die PW-2040 WTK mit Wassertisch ist laut polnischer Beschreibung mit THC-Höhenregelung ausgestattet.
Typische Anzeichen einer falschen Brennerhöhe
- Viel Schlacke, Grat oder veränderliche Kantenschräge.
- Zu breite Schnittfuge und ungenaue kleine Löcher.
- Einstechprobleme und rascher Düsenverschleiß.
- Brennerkollisionen mit Blech oder ausgeschnittenen Teilen.
- Z-Achsen-Schwingungen und Eintauchen in Ecken.
Vor der THC-Korrektur Masseverbindung und Leitungen, Elektrode, Düse, Gas, Geschwindigkeit, Mechanik und CAM prüfen. Arbeiten an Stromquelle und elektrischen Anlagen sind qualifiziertem Personal vorbehalten.
FAQ – häufige Fragen
Benötigt jede CNC-Plasmaanlage THC?
Nicht immer. Bei großen Tafeln, welligen Blechen und Serienfertigung ist eine automatische Höhenkorrektur jedoch besonders hilfreich.
Erkennt THC die Blechoberfläche?
Üblicherweise erfolgt dies über IHS. THC korrigiert die Höhe beim Schneiden; die genaue Architektur ist herstellerabhängig.
Hilft THC bei kleinen Löchern?
Der richtige Abstand hilft, bei langsamem Verfahren muss die Korrektur jedoch häufig gesperrt und die CAM-Strategie angepasst werden.
Warum taucht der Brenner in Ecken ab?
Die Verringerung der Geschwindigkeit verändert die Lichtbogenspannung. Die Steuerung kann dies als Höhenänderung deuten; Anti-Dive oder Corner Lock helfen.
Fazit
THC hilft, den richtigen Brennerabstand und eine wiederholbare Schnittqualität bei unebenen Blechen zu erhalten. Voraussetzung sind IHS, passende Einstechhöhen, Schneidtabellen, intakte Verschleißteile und ein korrektes CAM-Programm.
Für optimale Ergebnisse müssen Gas, Strom, Geschwindigkeit und Mechanik gemeinsam kontrolliert und die Regelung in Ecken begrenzt werden. So lassen sich Nacharbeit, Teileverschleiß und Stillstand reduzieren.
