


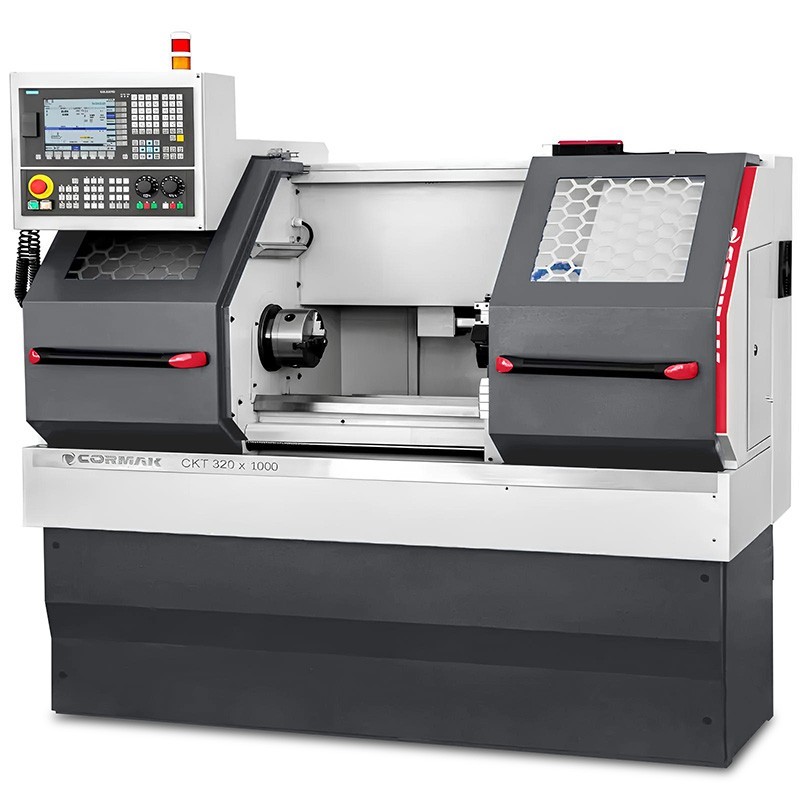
Die stufenlose Drehzahlregelung der Spindel ermöglicht es, den Betrieb der CNC-Drehmaschine an das Material, den Durchmesser des Werkstücks, die Art des Werkzeugs und den Bearbeitungsvorgang anzupassen. Dies wirkt sich unmittelbar auf die Oberflächenqualität, die Standzeit der Schneide, die Prozessstabilität und die Arbeitssicherheit aus.
Die stufenlose Regelung der Spindeldrehzahl ermöglicht es, den Betrieb der CNC-Drehmaschine an das Material, den Werkstückdurchmesser, die Werkzeugart und den Bearbeitungsvorgang anzupassen. Sie hat direkten Einfluss auf die Oberflächenqualität, die Standzeit der Schneide, die Prozessstabilität und die Arbeitssicherheit.
Es gibt keinen einzigen richtigen Drehzahlwert, der für alle Fälle gilt. Die Parameter müssen auf der Grundlage der Schnittgeschwindigkeit, des aktuellen Durchmessers, der Werkstoffsorte, der Geometrie und der Sorte der Schneideinsatzes, des Vorschubs, der Schnitttiefe, der Kühlung, der Maschinenleistung sowie der Steifigkeit der Werkstückspannung ausgewählt werden.
Was ist eine stufenlose Drehzahlregelung der Spindel?
Die stufenlose Drehzahlregelung der Spindel ermöglicht die Einstellung der Drehzahl über einen weiten Bereich, anstatt nur auf wenige feste Übersetzungen zurückzugreifen. Bei einer CNC-Drehmaschine kann der Drehzahlwert über das Programm, das Bedienfeld oder die CAM-Technologie vorgegeben werden.
Diese Funktion ist besonders nützlich, wenn im Betrieb verschiedene Durchmesser und Werkstoffe bearbeitet werden. Sie ermöglicht die Einstellung geeigneter Parameter für das Schruppen, Schlichten, Nuten, Gewindeschneiden oder die Stirnbearbeitung.
Der Drehzahlbereich allein ist jedoch nicht ausschlaggebend für die Leistungsfähigkeit einer Drehmaschine. Von Bedeutung sind auch das verfügbare Drehmoment, die Spindelleistung, die maximale Drehzahl, die Steifigkeit des Systems aus Werkzeugmaschine, Spannfutter, Werkstück und Werkzeug sowie die vom Hersteller der Maschine und des Spannfutters angegebenen Einschränkungen.
Warum ist die Spindeldrehzahl wichtig?
Die Spindeldrehzahl ergibt sich aus der Schnittgeschwindigkeit. Ist sie zu hoch, kann dies den Verschleiß der Schneide beschleunigen, die Temperatur erhöhen und das Risiko von Schwingungen vergrößern. Zu niedrige Drehzahlen können die Produktivität verringern, die Spanbildung beeinträchtigen oder die Oberflächenqualität verschlechtern. Die richtige Einstellung muss immer in Verbindung mit dem Vorschub und der Schnitttiefe betrachtet werden.
Gut abgestimmte Parameter tragen zu folgendem bei:
- einen stabileren Zerspanungsablauf;
- eine gleichmäßigere Oberflächenqualität;
- einen besser vorhersehbaren Verschleiß der Wendeschneidplatte oder des Messers;
- eine bessere Kontrolle der Werkstückmaße;
- ein geringeres Risiko von Vibrationen, Ablagerungen und Werkzeugschäden.
Die Drehzahl muss angepasst werden, wenn sich Material, Durchmesser, Werkzeugausladung, Befestigung, Kühlung, Bearbeitungsart oder Zustand der Schneide ändern. Die Angaben aus dem Katalog des Werkzeugherstellers dienen als Ausgangspunkt; die endgültigen Parameter sollten auf der jeweiligen Maschine und im jeweiligen Bearbeitungsvorgang bestätigt werden.
Wie berechnet man die Spindeldrehzahl?
Zur Ermittlung der ungefähren Drehzahl wird folgende Formel verwendet:
n = (1000 × Vc) / (π × D)
In der Werkstattpraxis wird die Formel häufig vereinfacht wie folgt geschrieben:
n = 318 × Vc / D
- n – Spindeldrehzahl in U/min;
- Vc – Schnittgeschwindigkeit in m/min;
- D – aktueller Schnittdurchmesser in mm;
- 318 – gerundeter Wert von 1000/π.
Beispiel für Stahl
Nehmen wir an, es wird Stahl mit einem Durchmesser von 50 mm bei einer ungefähren Schnittgeschwindigkeit von 120 m/min gedreht:
n = 318 × 120 / 50 = 763 U/min
Im Programm kann man mit einem Wert von etwa 760 U/min beginnen und das Ergebnis anschließend anhand der Oberflächenqualität, des Spans, des Prozessgeräuschs, der Spindelbelastung und des Zustands der Schneideinlage überprüfen.
Die Formel berücksichtigt nicht alle technologischen Bedingungen. Die empfohlene Schnittgeschwindigkeit hängt unter anderem von der Werkstoffsorte, der Härte, den Schnittunterbrechungen, der Schneidengeometrie, der Kühlung und der erforderlichen Standzeit des Werkzeugs ab.
Konstante Schnittgeschwindigkeit in der CNC: G96 und Drehzahlbegrenzung
Beim CNC-Drehen kann entweder mit konstanter Spindeldrehzahl oder mit konstanter Schnittgeschwindigkeit gearbeitet werden. In vielen Steuerungen wird der Modus mit konstanter Schnittgeschwindigkeit durch den Befehl G96 und die konstante Spindeldrehzahl durch den Befehl G97 realisiert. Die genaue Syntax hängt von der Steuerung ab, daher sollte stets die Dokumentation der jeweiligen Maschine herangezogen werden.
Bei konstanter Schnittgeschwindigkeit erhöht die Drehmaschine automatisch die Drehzahl, wenn der Durchmesser abnimmt. Dies ist beim Stirndrehen und Profilieren von Vorteil, da es dazu beiträgt, gleichmäßigere Schnittbedingungen bei wechselndem Durchmesser aufrechtzuerhalten.
Entscheidend ist die Begrenzung der maximalen Spindeldrehzahl. In der Nähe der Werkstückachse nähert sich der Durchmesser dem Nullpunkt, und die berechnete Drehzahl steigt sehr schnell an. Im Programm muss die maximale Spindeldrehzahl eingestellt werden, die für die Drehmaschine, das Spannfutter, die Befestigung und die Auswuchtung des Werkstücks geeignet ist. Die vom Hersteller der Werkzeugmaschine oder des Drehfutters angegebenen Grenzwerte dürfen nicht überschritten werden.
Eine konstante Schnittgeschwindigkeit ist nicht immer die beste Wahl. Bei unausgewuchteten Werkstücken, bei Einschränkungen der Werkstückaufspannung, bei bestimmten Gewindeschneidvorgängen sowie dort, wo es die Technologie oder die Herstelleranweisungen erfordern, kann eine Steuerung mit konstanter Drehzahl sicherer sein.
Zerspanungsparameter für Stahl, Aluminium und Edelstahl
Die folgenden Werte dienen als Richtwerte für das Außendrehen unter stabilen Bedingungen. Sie ersetzen nicht die Herstellerangaben für eine bestimmte Wendeschneidplatte, ein HSS-Werkzeug oder die Empfehlungen für die jeweilige Werkstoffsorte. Bei unterbrochener Bearbeitung, großem Ausladungsmaß, unsicherer Befestigung oder begrenzter Maschinenleistung sollten konservativere Einstellungen gewählt werden.
Stahl
Stahl erfordert eine stabile Aufspannung, eine geeignete Spanbrechergeometrie und eine passende Wendeschneidplatten-Sorte. Für viele gängige Baustähle können die Richtwerte wie folgt aussehen:
| Werkzeug | Richtwert für die Schnittgeschwindigkeit Vc | Anmerkungen |
|---|---|---|
| HSS-Fräser | 20–40 m/min | Der Wert hängt von der Stahlsorte, der Kühlung und der Schneidengeometrie ab. |
| Hartmetall-Wendeplatte | 80–180 m/min | Typischer Ausgangspunkt für stabiles Drehen. |
| Beschichtete Wendeplatte für Stahl | 120–250 m/min | Die Auswahl hängt von der ISO-P-Sorte, der Grob- oder Feinstbearbeitung sowie den Herstellerangaben ab. |
Bei zu hoher Temperatur, erhöhtem Verschleiß oder Vibrationen sollten nicht nur Vc, sondern auch die Spannvorrichtung, der Vorschub, die Schnitttiefe, der Überstand und die Kühlung überprüft werden.
Aluminium
Aluminium wird häufig mit höheren Schnittgeschwindigkeiten als Stahl bearbeitet. Wichtig sind scharfe Kanten, eine positive Geometrie, eine effektive Spanabfuhr und die Begrenzung des Spanansatzes an der Schneide.
| Werkzeug | Richtwert für die Schnittgeschwindigkeit Vc | Anmerkungen |
|---|---|---|
| HSS-Schneidmesser | 60–120 m/min | Erfordert eine scharfe Schneide und eine Kontrolle des Aufbaus. |
| Hartmetall-Wendeplatte | 200–500 m/min | Der Bereich hängt von der Legierung, der Werkzeugmaschine und der Kühlung ab. |
| Polierte Wendeplatte für Aluminium | 300–800 m/min | Höhere Vc-Werte sind nur unter den vom Werkzeughersteller und Maschinenhersteller vorgesehenen Bedingungen möglich. |
Bei Aluminium mit einem Durchmesser von 40 mm und Vc = 300 m/min beträgt die Drehzahl etwa 2385 U/min. Vor der Anwendung dieses Wertes müssen die maximale Drehzahl der Drehmaschine, des Spannfutters und der Befestigungsart überprüft werden.
Edelstahl INOX
Edelstähle können aufgrund der Wärmeableitung, der Kaltverfestigung und der Neigung zum Aufbauschleifen anspruchsvoller sein. Sie erfordern eine stabile Befestigung, die richtige Schneidplattenart, den richtigen Vorschub sowie eine angemessene Kühlung.
| Werkzeug | Richtwert für die Schnittgeschwindigkeit Vc | Hinweise |
|---|---|---|
| HSS-Schneidmesser | 10–25 m/min | Niedrigere Geschwindigkeiten, bessere Kontrolle über Temperatur und Zustand der Schneide. |
| Hartmetall-Wendeplatte | 50–120 m/min | Die Auswahl hängt von der INOX-Güte und der Stabilität des Systems ab. |
| Wendeplatte für INOX | 80–180 m/min | Beachten Sie die Angaben des Plättchenherstellers sowie die Empfehlungen zur Kühlung. |
Beim Drehen von INOX sollte ein „Reiben“ des Werkzeugs an der Oberfläche vermieden werden. Der Vorschub sollte ein tatsächliches Zerspanen gewährleisten und nicht nur ein Gleiten der Schneide über das Material, da dies zu einer Oberflächenverfestigung und einem schnelleren Verschleiß des Werkzeugs führen kann.
Vorschub und Schnitttiefe – Parameter, die zusammen mit der Drehzahl ausgewählt werden
Die Schnittgeschwindigkeit ist nur einer der Parameter. Beim Drehen sind auch der Vorschub pro Umdrehung f, der üblicherweise in mm/U angegeben wird, sowie die Schnitttiefe ap, angegeben in mm, von Bedeutung.
Die Vorschubgeschwindigkeit lässt sich anhand der folgenden Formel berechnen:
vf = n × f
- vf – Vorschubgeschwindigkeit in mm/min;
- n – Spindeldrehzahl in U/min;
- f – Vorschub pro Umdrehung in mm/U.
Bei der Schlichtbearbeitung werden häufig geringere Vorschübe verwendet, um die Oberflächenrauheit zu verringern. Bei der Schruppbearbeitung können Vorschub und Schnitttiefe größer sein, sofern die Maschinenleistung, die Stabilität des Werkstücks, die Schneideinsatzplatte und die Spanabfuhrbedingungen dies zulassen.
Der Vorschub sollte nicht endlos verringert werden, um die „Oberflächenqualität zu verbessern“. Ein im Verhältnis zur Schneidengeometrie zu geringer Vorschub kann Reibung, eine Verschlechterung der Spanbildung und übermäßige Erwärmung begünstigen. Die Parameter müssen entsprechend dem Werkzeugkatalog, dem Eckenradius der Wendeschneidplatte und der geforderten Oberflächenqualität ausgewählt werden.
Tabelle mit Beispielwerten für die Spindeldrehzahlen
Die Tabelle zeigt Drehzahlen, die nach der Formel n = 318 × Vc / D berechnet wurden. Es handelt sich um Richtwerte für die angegebenen Schnittgeschwindigkeiten und nicht um fertige Einstellungen für jedes Material und jedes Werkzeug.
| Werkstoff | Schnittgeschwindigkeit | Ø 20 mm | Ø 50 mm | Ø 100 mm |
|---|---|---|---|---|
| Stahl | 120 m/min | 1908 U/min | 763 U/min | 382 U/min |
| Aluminium | 300 m/min | 4770 U/min | 1908 U/min | 954 U/min |
| Edelstahl | 80 m/min | 1272 U/min | 509 U/min | 254 U/min |
Bei hohen Drehzahlen ist die maximal zulässige Drehzahl für Spannfutter, Spannbacken, Spannhülsen, Befestigungen und das Werkstück selbst von besonderer Bedeutung. Vor dem Start muss sichergestellt werden, dass das Werkstück ordnungsgemäß befestigt und im Rahmen der Möglichkeiten der jeweiligen Anlage ausgewuchtet ist.
Die häufigsten Fehler bei der Drehzahlwahl
- Verwendung derselben Drehzahl für Stahl, Aluminium und Edelstahl;
- die Bestimmung der Drehzahl anhand des Nenndurchmessers anstelle des tatsächlichen Schnittdurchmessers;
- keine Begrenzung der maximalen Drehzahl bei Arbeit mit konstanter Schnittgeschwindigkeit;
- das Ignorieren der Einschränkungen durch Spannfutter, Spannbacken und Werkstückbefestigung;
- zu hohe Vc bei instabiler Befestigung oder großem Werkzeugauslad;
- ein zu geringer Vorschub, der zu Reibung statt zu stabilem Zerspanen führt;
- Einsatz einer abgenutzten Schneideinsatzplatte oder eines Werkzeugs mit Aufschweißung;
- fehlende Kühlung oder unzureichender Späneabtransport bei Bearbeitungen, die dies erfordern.
Praktisches Verfahren zur Einstellung der Zerspanungsparameter
- Identifizieren Sie das Werkstückmaterial und dessen Zustand. Bestimmen Sie die Werkstoffsorte, die Härte sowie das Vorhandensein von Zunder, Zunderablagerungen oder Unterbrechungen beim Zerspanen.
- Wählen Sie das Werkzeug aus. Überprüfen Sie die Schneideinsatzplatte, die Geometrie des Spanbrechers, die Werkstoffsorte, den Eckenradius und die Herstellerangaben im Katalog.
- Bestimmen Sie den aktuellen Durchmesser D. Dieser dient als Grundlage für die Berechnung der Drehzahl.
- Wählen Sie die anfängliche Schnittgeschwindigkeit Vc. Wählen Sie einen konservativen Wert aus dem vom Werkzeughersteller empfohlenen Bereich.
- Berechnen Sie die Drehzahl (rpm) und legen Sie die Grenzwerte fest. Bei G96 legen Sie eine sichere Begrenzung der maximalen Drehzahl fest.
- Wählen Sie den Vorschub und den Spänewinkel aus. Berücksichtigen Sie dabei die gewünschte Qualität, die Steifigkeit des Systems, die Maschinenleistung sowie die Spanabfuhrfähigkeit.
- Führen Sie einen Test durch und beobachten Sie den Prozess. Bewerten Sie den Span, die Oberfläche, Vibrationen, die Spindelbelastung und den Zustand der Schneide.
- Korrigieren Sie jeweils nur einen Parameter. So lässt sich die Ursache des Problems leichter erkennen und die Wiederholbarkeit der Einstellungen gewährleisten.
FAQ – Häufig gestellte Fragen
Was bedeutet eine stufenlose Drehzahlregelung der Spindel?
Das bedeutet, dass die Drehzahl der Spindel über einen weiten Bereich präzise eingestellt werden kann. Bei einer CNC-Steuerung kann die Drehzahl programmgesteuert werden und sich bei Verwendung einer konstanten Schnittgeschwindigkeit je nach Durchmesser des Werkstücks ändern.
Verbessert eine höhere Drehzahl immer die Oberflächenqualität?
Nein. Die Qualität hängt auch vom Vorschub, dem Eckenradius, der Geometrie der Schneidplatte, dem Zustand der Schneide, der Befestigung, dem Werkstoff und den Schwingungen ab. Zu hohe Drehzahlen können die Arbeitsbedingungen des Werkzeugs verschlechtern.
Sollten bei Edelstahl immer niedrige Drehzahlen verwendet werden?
Die Schnittgeschwindigkeit für Edelstahl ist oft niedriger als für Aluminium, aber der richtige Wert hängt von der Edelstahlsorte, der Wendeschneidplatte, der Kühlung und der Stabilität ab. Halten Sie sich an die Angaben des Werkzeugherstellers.
Wie wählt man die Motorleistung einer Drehmaschine aus?
Die Leistung wird entsprechend den geplanten Bearbeitungsvorgängen, dem maximalen Durchmesser, der Schnitttiefe, den Vorschüben, den Werkstoffen und der erwarteten Produktivität ausgewählt. Die Leistung allein ist kein Ersatz für eine ausreichende Steifigkeit, das Spindeldrehmoment und die korrekte Werkstückspannung.
Zusammenfassung
Die stufenlose Drehzahlregelung der Spindel bei CNC-Drehmaschinen ermöglicht eine bessere Anpassung der Zerspanungsparameter an den aktuellen Durchmesser, das Material und das Werkzeug. Die Grundformel n = 318 × Vc / D bleibt das wichtigste Berechnungsinstrument, doch das Ergebnis muss stets mit den Einschränkungen der Werkzeugmaschine, des Spannfutters und der verwendeten Werkzeuge abgeglichen werden.
Die besten Ergebnisse werden durch die kombinierte Auswahl von Vc, Drehzahl, Vorschub, Schnitttiefe und Kühlung erzielt. Bei CNC-Maschinen ist besonders auf eine konstante Schnittgeschwindigkeit sowie auf die sichere Begrenzung der maximalen Spindeldrehzahl zu achten.
