


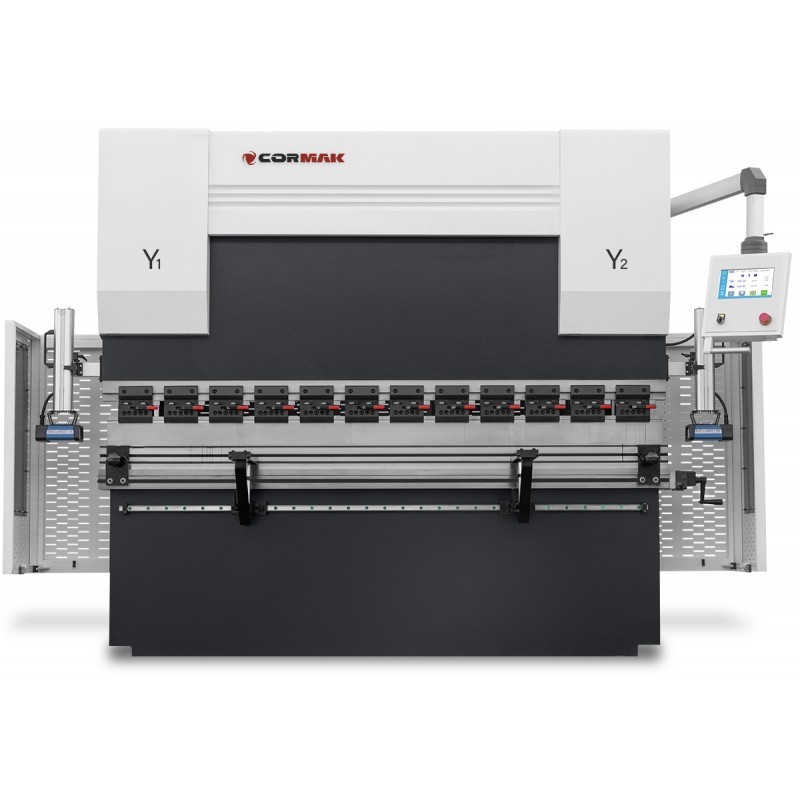
Die Kalibrierung einer CNC-Abkantpresse ist entscheidend für präzise und wiederholbare Biegevorgänge. Eine sorgfältige Vorbereitung und Ausrichtung der Achsen sichert konstante Ergebnisse. Dieser Leitfaden basiert auf industriellen Standards und den Technologien von CORMAK.
Vorbereitung und Kalibrierung einer CNC-Abkantpresse – Kompletter Leitfaden | CORMAK
Die Kalibrierung einer CNC-Abkantpresse ist entscheidend für präzise und wiederholbare Biegevorgänge. Eine sorgfältige Vorbereitung und Ausrichtung der Achsen sichert konstante Ergebnisse. Dieser Leitfaden basiert auf industriellen Standards und den Technologien von CORMAK.
Vorbereitung – Grundlage der Präzision
- Hydraulische Abkantpressen: Regelmäßige Kontrolle von Ölstand und Druck.
- Servohydraulische Abkantpressen: Servogesteuerte Pumpen mit Echtzeit-Feedback von Lineargebern.
- Vollelektrische Abkantpressen: Antrieb durch Servomotoren und Kugelumlaufspindeln – keine Hydraulik erforderlich.
Messwerkzeuge
- Digitale Schieblehre (±0,02 mm)
- Messuhren mit Magnetfuß
- Präzisionslineale und Fühlerlehren
- Kalibrierblöcke und Winkelmesser (±0,5°)
Schritt 1: Maschineninspektion
- Reinigen Sie alle Oberflächen und prüfen Sie die Maschine auf Risse oder lose Schrauben.
- Überprüfen Sie die Funktion aller Sicherheitseinrichtungen.
- Führen Sie manuelle Bewegungen von Stößel und Hinteranschlag durch.
Schritt 2: Geometrische Kalibrierung
Parallelität des Stößels (Y1/Y2)
- Messen Sie die Abstände in fünf Punkten.
- Justieren Sie die Zylinder, bis die Abweichung unter 0,02 mm/m liegt.
Position des Hinteranschlags (X-Achse)
- Messen Sie den Abstand zur Matrize in mehreren Positionen.
- Korrigieren Sie, falls die Abweichung mehr als 0,1 mm beträgt.
Schritt 3: Bombierungskompensation (V-Achse)
Die V-Achse kompensiert die Durchbiegung des Betts. CORMAK-Systeme führen diese Anpassung automatisch durch.
- Führen Sie Testbiegevorgänge bei 90° durch.
- Messen Sie die Winkel an der Mitte und den Enden.
- Justieren Sie, bis alle Winkel innerhalb von ±0,5° liegen.
Schritt 4: Werkzeugmontage und Testbiegung
- Montieren Sie Stempel und Matrize sicher.
- Prüfen Sie den Abstand zwischen Werkzeugen (0,8–1,2× Materialstärke).
- Führen Sie drei Testbiegevorgänge durch und dokumentieren Sie die Ergebnisse.
Schritt 5: Produktionsprüfung
- Führen Sie 20–30 Biegezyklen mit Produktionsmaterialien aus.
- Messen Sie alle 5–10 Zyklen.
- Erstellen Sie ein Prüfprotokoll mit Datum, Bediener und Messergebnissen.
Wartungsplan
- Täglich: Reinigung und Kontrolle der Bewegungen.
- Monatlich: Geometrische Überprüfung mit Kalibrierblöcken.
- Vierteljährlich: Vollständige Neukalibrierung.
Fazit
Eine präzise Kalibrierung garantiert konstante Qualität und reduziert Ausschuss. Die CORMAK-Abkantpressen bieten dank modernster CNC- und Servotechnologie stabile Kalibrierung und höchste Effizienz selbst bei Mehrschichtbetrieb.
